
-
Correo electrónico
-
whatsapp y wechat
Correo electrónico
whatsapp y wechat
 Línea de Envasado Blíster
 Línea de máquina de conteo automático
 Línea de máquinas de llenado de líquidos
 Línea de máquinas de relleno de polvo
 Línea de máquinas de relleno de gránulos
 Máquina de empaquetar bolsas
+86 151 6187 8967
Máquina empacadora de ghee
El beneficio operativo a largo plazo de una máquina envasadora de ghee industrial depende de su circuito de dosificación con temperatura controlada y de la precisión del sellado por impulso resistente al aceite, en lugar de su velocidad de ciclo nominal máxima. En las plantas comerciales de procesamiento de lácteos, una ligera caída de temperatura por debajo del umbral de fusión del ghee (32 ℃ a 35 ℃) durante el llenado provoca la cristalización de la grasa dentro de las válvulas dosificadoras. Esto conduce a una inexactitud de volumen promedio del 2,5 % y a una contaminación de las costuras de la película grasosa que eleva las tasas de fugas de las bolsas a más del 4,8 %. Para los compradores B2B extranjeros, evaluar la maquinaria de envasado de ghee requiere mirar más allá de la velocidad mecánica a nivel de superficie y analizar los sistemas térmicos y volumétricos de circuito cerrado que gestionan la dinámica de la grasa líquida en condiciones continuas de la planta.
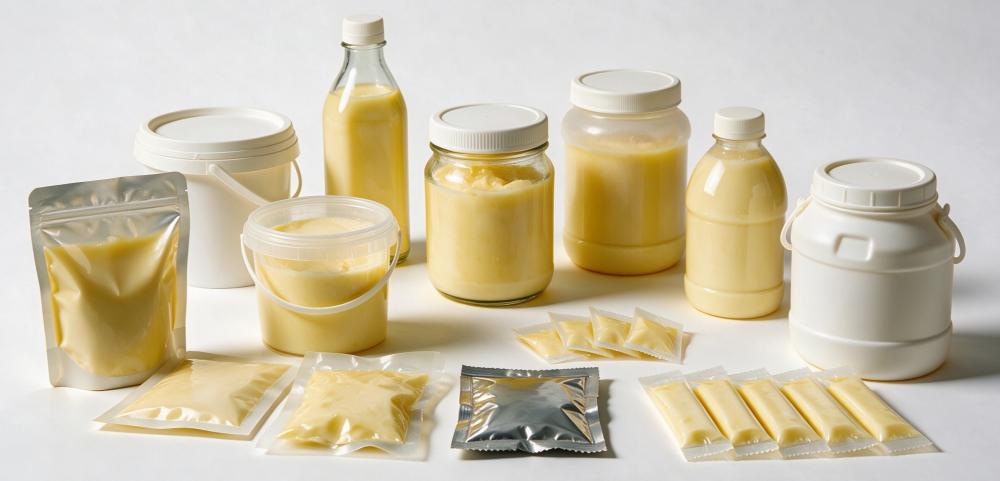
Máquina empacadora de ghee
El ghee (aceite de mantequilla clarificado) presenta propiedades reológicas únicas que realizan una transición dinámica entre un estado líquido que fluye libremente a temperaturas elevadas (40 ℃ a 50 ℃) y un estado granular viscoso y semisólido cuando se enfría por debajo de 28 ℃.
Cuando el ghee se enfría dentro de las tuberías estáticas de la máquina durante las pausas a mitad de turno, los triglicéridos de punto de fusión más alto se solidifican a lo largo de las paredes de la válvula. Las bombas peristálticas estándar o de engranajes sin calefacción experimentan una gran resistencia al flujo al reiniciarse. Este pico de presión provoca un desplazamiento no lineal, lo que provoca paquetes insuficientemente llenos o juntas de línea internas rotas.
Debido a que el ghee tiene una tensión superficial baja, las microgotas salpican o se arrastran fácilmente hacia las paredes internas de las bolsas de película flexible o los cuellos de los recipientes rígidos durante la dosificación a alta velocidad.
[Unheated Filling Nozzle] -> [Ghee Splash on Seal Area] -> [Lipid Barrier Prevents Polymer Fusion] -> [Micro-Leakers During Transit]
Durante la sujeción térmica de la mandíbula, esta capa lipídica atrapada evita que la cadena polimérica completa se enrede entre las capas internas de PE de la película. Como resultado, las bolsas pasan los controles visuales iniciales pero fallan bajo cargas de apilamiento secundarias durante la distribución logística.
La selección de la arquitectura de dosificación adecuada depende de si su proceso llena ghee en estado líquido tibio o en estado "granular" semisólido y enfriado.
                    [Ghee Processing Temperature Profile]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Warm Liquid State: 40°C - 50°C]            [Semi-Solid Granular State: 22°C - 28°C]
        |                                                           |
(Servo-Driven Piston / Gear Pump)              (Positive Displacement Lobe Pump)
        |                                                           |
  Best for: High-speed pouch VFFS,             Best for: Rigid jars/tins, preserving
  glass bottle filling, maximum speed          traditional granular texture (Danedar)
| Tecnología de dosificación | Mecanismo mecánico | Formato de embalaje objetivo | Precisión volumétrica | Restricción operativa primaria |
| Llenadora de pistón calentada servoaccionada | Cilindro de desplazamiento positivo con circuito de calefacción de agua caliente con doble camisa | Bolsas flexibles (Pillow/Stand-up), botellas, latas rígidas | ±0,2% a ±0,5% | Requiere circulación continua de agua caliente para evitar que la válvula se atasque durante los períodos de inactividad. |
| Válvula neumática para líquidos VFFS | Alimentación por gravedad o baja presión con cierre de boquilla antigoteo de corte positivo | Bolsas tipo almohada de alta velocidad (película de PE de 200 ml a 1000 ml) | ±0,5% a ±1,0% | Sensible a las fluctuaciones de presión de cabeza del tanque de compensación aguas arriba. |
| Llenadora de bomba de lóbulos rotativos | Rotores entrelazados de bajo cizallamiento con retroalimentación de servocodificador | Frascos, cubos y recipientes de hojalata de boca ancha. | ±0,3% a ±0,8% | Mayor costo de capital inicial; Requiere un mantenimiento del sello mecánico de alta precisión. |
La adquisición de la línea de procesamiento de ghee debe cumplir con los estándares internacionales de ingeniería sanitaria para prevenir la oxidación de lípidos, la colonización bacteriana y la degradación durante el transporte.
Normas sanitarias 3-A y EHEDG:Todas las tuberías, bloques de válvulas y cilindros dosificadores que entran en contacto con el producto deben cumplir con las normas sanitarias 3-A para equipos lácteos. Las superficies deben fabricarse de acero inoxidable AISI 316L con un pulido mecánico interno de Ra < 0,4 μm para eliminar los huecos microscópicos donde los ácidos grasos pueden acumularse y enranciarse.
Cumplimiento de ISO 9001 y CE:Los gabinetes eléctricos deben tener una clasificación de protección de ingreso IP66 para permitir lavados sanitarios directos a baja presión con desengrasantes químicos. Los enclavamientos de seguridad en correas de película giratorias y conjuntos de mordazas neumáticas deben cumplir con la Directiva de maquinaria CE 2006/42/EC.
Métricas de integridad ASTM F88 y ASTM F2096:Las bolsas descargadas desde una línea de ghee de alta velocidad deben alcanzar una resistencia de sellado mínima de 35 N/15 mm según la prueba de pelado ASTM F88 para soportar cargas de choque hidráulico interno cuando las cajas se caen durante el transporte marítimo.
Una importante cooperativa láctea del Medio Oriente estaba operando una línea de formado, llenado y sellado vertical (VFFS) de doble vía que procesaba bolsas de ghee laminadas de PE de 1 litro a 70 paquetes por minuto.
Las boquillas dosificadoras sin calentar hicieron que el ghee goteara sobre la zona de sellado transversal horizontal, lo que resultó en unaTasa de rechazo de bolsas del 5,2%debido a fallas en los sellos aceitosos.
Las variaciones de la temperatura ambiente hicieron que la densidad del ghee cambiara entre los turnos de la mañana y de la tarde, lo que llevó la variación de peso a ±6,8 g por cada 1.000 g de llenado.
La tensión incontrolada de la película provocó que se estirara la delgada película coextruida de múltiples capas, lo que provocó marcas de registro desalineadas y longitudes desiguales de las bolsas.
[Unheated Nozzle Drip]  ---> Oil on Sealing Zone ---> Weak Polymer Fusion ---> 5.2% Leakage Rate
[Temperature Shifts]    ---> Viscosity Variations---> Density Drift       ---> ±6.8g Weight Drift
[Uncontrolled Tension]  ---> Film Stretching     ---> Photocell Misalignment ---> High Scrap Rate
Circuito de dosificación con camisa térmica:Se actualizó un colector de acero inoxidable 316L con doble camisa calentado por una unidad de recirculación de agua de circuito cerrado a 45 ℃. Integra una boquilla neumática de succión de corte positivo que aspira las gotas de aceite restantes hacia arriba en el instante en que termina la carrera de dosificación.
Integración dinámica del controlador de peso masivo:Se instaló una controladora de peso de alta velocidad en línea conectada mediante Ethernet/IP al PLC del servoaccionamiento principal. El sistema ajustó automáticamente la longitud de la carrera del pistón en tiempo real cada vez que detectó una desviación del peso promedio móvil de 3 paquetes superior a ±0,8 g.
Sellado de impulsos y control de tensión constante:Se reemplazaron las mordazas de sellado de calor constante por barras de sellado por impulso enfriadas por agua equipadas con cinta de tela de vidrio con doble revestimiento de PTFE. Se reemplazaron los frenos de fricción mecánicos por un rodillo de alimentación de película servoaccionado de circuito cerrado con retroalimentación de brazo oscilante.
[Jacketed Manifold + Suck-Back] ---> Eliminates Dripping    ---> Pristine Seal Zone   ---> < 0.08% Leakage
[Inline Checkweigher Feedback]  ---> Real-Time Adjustment   ---> Corrects Density     ---> ±0.4g Accuracy
[Impulse Jaws + Servo Tension]  ---> Cools Under Pressure   ---> Perfect Film Optics  ---> Zero Film Stretch
Después de 120 días de producción continua en varios turnos, los registros operativos confirmaron que la tasa de fugas de la bolsa se redujo del 5,2% almenos del 0,08%. Precisión de dosificación estabilizada en ±0,4 g por paquete de 1 litro, ahorrando a la instalación de procesamiento aproximadamente 1,8 toneladas métricas de productos de ghee sobrantes por mes.
R:La formación de gránulos en el ghee depende de la cristalización lenta y tranquila de los ácidos grasos palmítico y esteárico entre 22 ℃ y 25 ℃. Si una línea de envasado utiliza bombas de alta velocidad y alto cizallamiento (como bombas centrífugas) o fuerza el ghee caliente a través de orificios de boquilla herméticos a una presión extrema, los núcleos de cristales grasos se rompen. Para conservar la textura granular, llene el ghee entre 42 ℃ y 45 ℃ usando bombas de servopistón de bajo cizallamiento, luego dirija los contenedores sellados a través de un túnel de enfriamiento estático controlado mantenido a 20 ℃ durante 12 a 18 horas.
R:Las películas de bolsas de LDPE/LLDPE vírgenes o coextruidas tienen una ventana de procesamiento térmico estrecha. Las mordazas de sellado de calor constante transfieren calor continuamente, lo que provoca que la película se derrita cuando la máquina se detiene brevemente. Actualizar atecnología de sellado por impulsoaccionado por un transformador electrónico. Las mordazas de impulso aplican una ráfaga de milisegundos de alta corriente solo mientras las mordazas están apretadas, seguido inmediatamente por un pulso de refrigeración por agua que solidifica la matriz del sello bajo presión antes de que se abran las mordazas.
R:Mecánicamente esto no es recomendable. El ghee líquido requiere válvulas sanitarias de fluido 3-A, boquillas de succión de líquido y tolerancias estrictas de desplazamiento volumétrico. La mantequilla o margarina semisólida requiere extrusoras asistidas por sinfín de alta presión o maquinaria volumétrica de formación de bloques capaz de empujar pastas no newtonianas. Intentar ejecutar ambos en una sola línea híbrida compromete las rutinas de limpieza sanitaria (CIP/SIP) y conduce a largos cambios que a menudo exceden las 4 horas por cambio de producto.
Escrito por Helen Xu | Ingeniero Jefe de Aplicaciones Industriales
Helen Xu es ingeniera jefe de aplicaciones industriales con 9 años de experiencia especializada en diseño de maquinaria de envasado y llenado de líquidos, selección de modelos de equipos y optimización de procesos de líneas de producción completas. Se centra en ofrecer soluciones de envasado y llenado personalizadas para las industrias de fabricación farmacéutica, alimentaria y química, con experiencia práctica madura en el cumplimiento de GMP, estándares de gestión de calidad ISO 9001 e integración de líneas de producción de envasado y llenado a gran escala llave en mano.
Envíenos un correo electrónico
Chat With Us


