
-
Correo electrónico
-
whatsapp y wechat
Correo electrónico
whatsapp y wechat
 Línea de Envasado Blíster
 Línea de máquina de conteo automático
 Línea de máquinas de llenado de líquidos
 Línea de máquinas de relleno de polvo
 Línea de máquinas de relleno de gránulos
 Máquina de empaquetar bolsas
+86 151 6187 8967
Máquinas de bolsas
La máquina de bolsas adecuada se decide por la geometría de la barra de sellado y la estructura de la película, no por las afirmaciones de velocidad del catálogo: para los paquetes de barras farmacéuticas laminados de aluminio se debe utilizar un VFFS con control de temperatura de mandíbula de doble zona independiente, mientras que las bolsas de alimentos planas o verticales de gran volumen con geometría prefabricada prefieren HFFS o una plataforma de bolsas prefabricadas. Elegir únicamente la velocidad del ciclo generalmente produce fugas en los sellos, desperdicio de película superior al 8% y un archivo de validación que no sobrevive a una inspección del Anexo 1 de GMP de la UE.
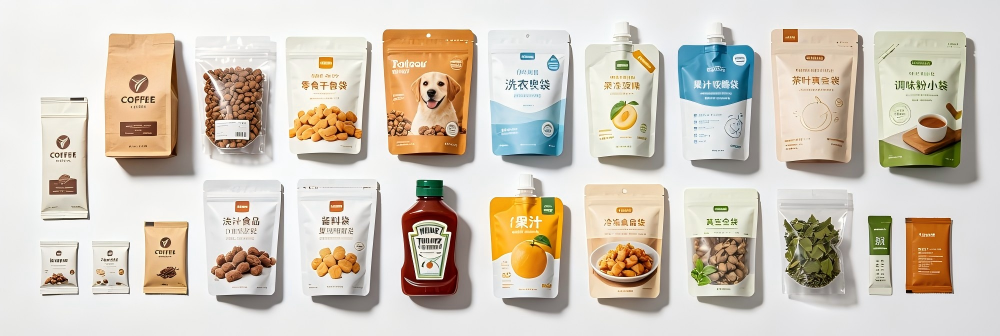
Máquinas de bolsas
La siguiente tabla compara las tres arquitecturas de bolsas que encargo con más frecuencia. Los números provienen de líneas instaladas, no de folletos de proveedores.
| Parámetro | VFFS (formulario-llenado-sello) | HFFS (horizontal) | Bolsa prefabricada |
|---|---|---|---|
| formato de película | Material en rollo, formado en línea | Rollo, almohada/plano | Bolsa vacía presellada |
| Tipo de sello | Sello de aleta / vuelta atrás + 2 transversales | 3 lados o 4 lados | 1 soporte transversal (superior) presellado |
| Velocidad (bolsas/min) | 40–120 (palo); 30–70 (plano) | 60–200 | 30–80 |
| Tiempo de cambio de formato | 25 a 45 minutos | 35 a 60 minutos | 15 a 30 minutos |
| Idoneidad para salas blancas | Tamaño bueno y compacto | Envoltura moderada y más amplia | Lo mejor para grado ISO 8/C |
| CAPEX (USD, 2024) | 90k-220k | 180k–450k | 120k-300k |
VFFS gana en costo de material porque compra material en rollo en lugar de bolsas terminadas: un laminado de PET de 12 µm / Al de 9 µm / PE de 60 µm cuesta aproximadamente 0,013 USD por barra frente a 0,021 USD de un equivalente prefabricado. HFFS gana en rendimiento para gránulos de flujo libre donde es aceptable un paquete tipo almohada plano. Las plataformas prefabricadas ganan cuando una geometría vertical o con pico complejo no es negociable y los volúmenes están por debajo de 80 bolsas/min.
El número del que más se abusa en las ventas de máquinas de bolsa es el de "fuerza del sello". Lo que importa es el valor de pelado/rotura medido en N/15 mm y el estándar utilizado para cortar la muestra. Utilizo ASTM F88 para resistencia del sellado y ASTM D3999 para estallido al calificar una línea.
| Estructura de la película | Temperatura de la mandíbula (°C) | Fuerza de sellado (N/15 mm) | Tasa de rechazo |
|---|---|---|---|
| PET 12 / PE 70 (monolámina) | 150 | 18–22 | 0.4% |
| PET 12 / Al 9 / PE 60 | 160/140 de doble zona | 24–28 | 0.6% |
| BOPP 20 / CPP 40 | 135 | 14–17 | 0.9% |
El laminado de aluminio requiere una capa de sellador interior más caliente, pero el propio aluminio conduce el calor lejos de la cara del sello, por lo que una mordaza de zona única sobrepasa el PE y la unión se forma a 11-13 N/15 mm, por debajo de los 18 N/15 mm que sostengo como piso farmacéutico. La solución de doble zona agrega un segundo calentador y termopar en la barra exterior; El costo es de aproximadamente 3,5 mil dólares por mandíbula, pero es la diferencia entre un expediente aprobado y uno reprobado.
| maquina | Velocidad nominal | Real /min (3 turnos) | % de desperdicio de película |
|---|---|---|---|
| Palo VFFS, 4 carriles | 480 | 410 | 3.1% |
| HFFS plano, 2 carriles | 200 | 178 | 2.4% |
| Prefabricado, rotativo de 8 estaciones. | 80 | 71 | 1.1% |
Los desechos de película están dominados por los desechos iniciales durante la estabilización térmica: se seleccionan las primeras 40 a 60 bolsas después de un arranque en frío con mandíbula. Las líneas prefabricadas desperdician menos porque la bolsa ya está formada; Las líneas VFFS deberían presupuestar entre un 3% y un 4% en el modelo de costos o las matemáticas de recuperación colapsarán.
El cumplimiento no es una única casilla de verificación. La misma máquina que se vende en Stuttgart y Riad conlleva diferentes obligaciones de validación, y el equipo de control de calidad del comprador suele ser quien paga la diferencia.
La adopción de la revisión de 2022 endureció el listón del control de partículas visibles e invisibles. Para los paquetes de barras laminadas utilizados con polvos de dosis primaria, el Anexo 1 espera un monitoreo ambiental documentado en la zona de llenado y un PQ que demuestre la integridad del sello a la velocidad nominal, no a una velocidad de demostración más lenta. Los auditores de la UE solicitan ahora de forma rutinaria un estudio del tiempo de espera sobre la ventana de exposición a las bolsas abiertas.
La subparte F (controles de producción y proceso) es donde llega el sellado de bolsas. §211.110 requiere controles durante el proceso para parámetros críticos: la temperatura de la mandíbula, el tiempo de permanencia y la presión del sello deben registrarse por lote, no por turno. Un registrador gráfico impreso ya no es suficiente; Un registro de lote electrónico con límites de alarma de ±3 °C es lo que veo que aceptan los inspectores de la FDA.
La FDA de Tailandia se alinea vagamente con PIC/S GMP, y BPOM Indonesia administra su propio CPOB (Cara Pembuatan Obat yang Baik). Ambos aceptan la norma ISO 15378 como norma principal para el material de embalaje, pero esperan el expediente en el idioma local para la sección de especificaciones de sellos. He visto líneas rechazadas por presentar únicamente un informe de validación del sello en inglés.
La SFDA saudí hace referencia a las GMP 2007 con frecuentes guiños a la práctica de la UE; El MOHAP de los Emiratos Árabes Unidos exige el registro del producto antes de aceptar muestras de línea. El control de la humedad es el diferenciador práctico aquí: los sitios del Golfo funcionan con una humedad ambiental de 45 a 60 % y la calificación del sello debe realizarse en esa banda de humedad relativa o el revisor de la SFDA solicitará una nueva ejecución.
Ubicación: Yakarta, Indonesia.
Producto: Bolsa de polvo oral en barra, combinación de paracetamol + ibuprofeno, 3 g netos.
Problema: Selle las fugas con un 6,8 % de rechazo durante la temporada de lluvias; La línea funcionó a 75% de humedad relativa ambiental.
Causa raíz: La mandíbula de zona única fijada a 150 °C era adecuada para el trabajo anterior de BOPP, pero el nuevo laminado de PET/Al/PE necesitaba un control independiente; el aluminio extrajo calor y la resistencia al pelado midió 12 N/15 mm.
Arreglar: Se modernizaron las mordazas de doble zona con termopares independientes configurados a 160 °C (interior) / 140 °C (exterior), se agregó un gabinete de cuello deshumidificado a 35 % de humedad relativa y un IPC con caída de vacío en línea en 1 de cada 50.
Resultado: La fuerza del sellado aumentó a 26 N/15 mm, la tasa de rechazo cayó al 0,5 % y el expediente BPOM fue aprobado en la primera presentación.
Ubicación: Binh Duong, Vietnam.
Producto: Salsa de chile bolsa con cierre por los 4 lados, 50 g.
Problema: Los puentes en la tolva provocaron una variación del peso de llenado de ±1,4 g frente a una especificación de ±0,5 g.
Causa raíz: Salsa de alta viscosidad con partículas estancadas en la pared cónica de la tolva; sin agitación en la garganta.
Arreglar: Se instaló un agitador de paletas de baja velocidad (22 rpm) con palas raspadoras y una garganta más ancha de 75 mm; Se volvió a ajustar el llenado volumétrico de la taza.
Resultado: La variación del llenado se redujo a ±0,3 g, el rendimiento se mantuvo en 95 bolsas/min y la chatarra cayó del 4,2 % al 1,8 %.
P1: ¿Qué película es compatible con un VFFS para un polvo farmacéutico sensible a la humedad?
R: Utilice un laminado de alta barrera: PET 12 / Al 9 / PE 60 o una estructura metalizada que reemplace la lámina. Mono PE no mantendrá la tasa de transmisión de vapor de agua que exige una vida útil de 24 meses; Medimos WVTR por debajo de 0,05 g/m²/día sólo con la capa de aluminio.
P2: ¿Qué método de prueba de sellado aceptan los auditores?
R: Combine la resistencia del sello ASTM F88 (destructivo, por lote) con una verificación en línea no destructiva de deterioro del vacío o de penetración de tinte (por turno). Mantenga ambos en el registro del lote.
P3: ¿Cuánto dura un cambio de formato realista?
R: 25 a 45 minutos en VFFS si prepara previamente el collar y el formador; presupuestar otros 20 minutos para la chatarra de estabilización térmica.
P4: Barra o bolsita: ¿cuándo tiene sentido cada uno de ellos?
R: Elija polvos monodosis donde el formato estrecho mejora la precisión del vertido y se adapta a una palma pequeña; bolsita (plana) para gránulos y muestras donde el ancho no está limitado. Las herramientas de varilla cuestan alrededor de un 30% más.
P5: ¿Puede funcionar un VFFS dentro de una sala limpia?
R: Sí, con un marco de acero inoxidable 316L, servomotores en lugar de neumáticos cuando sea posible para reducir la generación de partículas y un gabinete de collar deshumidificado. Se adapta al grado ISO 8/C sin problemas.
P6: ¿Qué CAPEX debo presupuestar para una línea compatible?
R: Línea fija VFFS entre 90.000 y 220.000 dólares; agregue entre 15 y 25 k para IPC, deshumidificación y el enlace de registro electrónico de lotes que requerirá el expediente.
Escrito por Helen Xu | Ingeniero Jefe de Aplicaciones Industriales
Helen Xu es ingeniera jefe de aplicaciones industriales con 9 años de experiencia especializada en diseño de maquinaria de envasado y llenado de líquidos, selección de modelos de equipos y optimización de procesos de líneas de producción completas. Se centra en ofrecer soluciones de envasado y llenado personalizadas para las industrias de fabricación farmacéutica, alimentaria y química, con experiencia práctica madura en el cumplimiento de GMP, estándares de gestión de calidad ISO 9001 e integración de líneas de producción de envasado y llenado a gran escala llave en mano.
Envíenos un correo electrónico
Chat With Us


