
-
Correo electrónico
-
whatsapp y wechat
Correo electrónico
whatsapp y wechat
 Línea de envasado en blister
 Línea de máquina de conteo automático
 Línea de máquinas de llenado de líquidos
 Línea de máquinas de relleno de polvo
 Línea de máquinas de relleno de gránulos
 Máquina de empaquetar bolsas
+86 151 6187 8967
Máquinas de llenado de bolsitas
En las máquinas llenadoras de sobres, el formato (barra, 3 o 4 lados) lo decide el producto y el mercado, no el catálogo. Un sello de 4 lados en una salsa acuosa gotea; una de 3 caras con la película adecuada no. Llevé una línea de bolsitas de ketchup en Casablanca de 2,6% de fuga a 0,3% cambiando el formato y la película, no cambiando la máquina. Si la cita nombra una máquina antes de nombrar el formato, léala al revés.
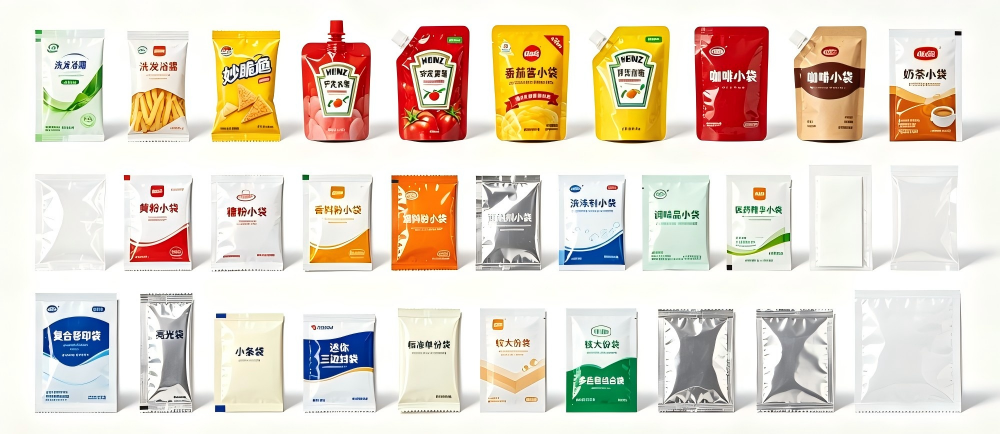
Máquinas de llenado de bolsitas
Un sobre no es un sobre. El paquete en barra es para polvos y gránulos dosificados por gramo, fácil de romper y verter. El sello de 3 lados es el caballo de batalla para líquidos y pastas: deja un borde abierto que se convierte en la garganta de llenado, por lo que nunca se le pide al sello que retenga el producto en la costura. El sello de 4 lados cierra los cuatro bordes; se ve ordenado pero atrapa el producto en el borde de llenado a menos que la película y el tiempo de permanencia sean perfectos. Elegir por apariencia en lugar de por producto es el error ascendente más común.
| Formato | Mejor producto | Riesgo de foca | Velocidad típica |
|---|---|---|---|
| paquete de palos | Polvo, gránulos, 1–30 g | Bajo (costura estrecha) | 120–400/min (varios carriles) |
| sello de 3 lados | Líquido, pasta, 5 a 50 g | Bajo (borde de relleno abierto) | 60–160/minuto |
| sello de 4 lados | Polvo, condimento, 1 a 20 g | Alto en líquidos | 50–140/minuto |
El sellado es tan bueno como la capa selladora de la película. Un laminado de PET/PE sella sobre PE a 150-170 °C; un PET/ALU/PE necesita entre 180 y 200 °C y un tiempo de permanencia más largo, y una arruga en el aluminio lo mata. La película se especifica según las necesidades de grasa, ácido y oxígeno del producto, no por el precio por metro cuadrado. Una bolsita de salsa que filtra la grasa a través de una monocapa barata fracasa en el estante, no en la línea.
Un líquido se llena a través de un borde abierto. En un sobre de 3 lados, ese borde es la parte superior y los tres lados sellados nunca tocan el producto. En una bolsita de 4 lados, el borde de relleno debe sellarse mientras está húmedo, a menos que la máquina lo evacue y lo limpie primero; la mayoría no lo hace, por lo que una película de salsa se asienta en la costura y el sello se abre en la caja. Para cualquier líquido o pasta por encima de 1000 cP, 3 lados es el valor predeterminado seguro; Los 4 lados pertenecen al producto seco y fluido.
La planta utilizó una bolsita de ketchup de 10 g en una máquina de 4 lados a 110 bolsitas/min, película PET/PE, en una habitación a 26 ± 3 °C. Las fugas alcanzaron un 2,6% según la auditoría minorista, más un 1,1% de rechazo por arrugas debido al registro incorrecto de la película.
Cambiamos el ketchup a un formato de 3 lados con una capa de sellador más ancha (PET/PE, 70 µm, sellador de PE 40 µm) y agregamos un paño para limpiar los bordes antes del sellado final; el azúcar permaneció en los 4 lados como debería. Las fugas cayeron al 0,3%; el rechazo de arrugas cayó al 0,2% después del ajuste de tensión. Velocidad mantenida a 110/min. Sin cambios de máquina, sólo formato y película.
| Parámetro | Antes (4 lados) | Después (3 caras + película) |
|---|---|---|
| Fuga (auditoría minorista) | 2.6% | 0.3% |
| Rechazo de arrugas | 1.1% | 0.2% |
| Formato | 4 lados (ketchup) | 3 lados (ketchup) |
| Velocidad | 110/min | 110/min |
Contacto con alimentos según UE 10/2011; Marcado CE. Para los condimentos, se aplican límites de migración a la capa selladora; declárelo. Las reglas de cantidad media premian la dosificación ajustada.
FDA 21 CFR 110 para contacto con alimentos; Manual NIST 133 para cantidad neta. El ketchup y la salsa se incluyen en las reglas de proceso de alimentos acidificados o bajos en ácido según el pH.
Marruecos se encuentra en el límite de la zona comercial UE-Mediterráneo; para el SEA más amplio (Tailandia, Vietnam, Indonesia), el halal cubre el mercado musulmán y se aplican las normas locales de contacto con alimentos. El calor acelera la fuga de grasa a través de una película débil.
La SFDA saudí y el CCG anclan la conformidad; Halal (SASO/GSO) obligatorio. La vida útil en el calor del Golfo exige una barrera adecuada contra el oxígeno y la grasa en la película.
Limítese a tomar entre 1 y 30 g de polvos y gránulos vertidos en una taza; 3 caras para lo mismo si desea imprimir una cara más ancha. Ambos sellan de forma fiable. Los 4 lados son para condimentos secos, no líquidos.
Casi siempre un formato de 4 caras con producto en la costura, o una película demasiado fina en el sellador. Cambie a 3 lados con un paño para limpiar bordes y un sellador más espeso; sobre el caso Casablanca, que llevó la fuga del 2,6% al 0,3%.
Con los conjuntos de herramientas, sí, pero cada formato es un intercambio y una validación. Si ejecuta un producto, compre el formato, no la flexibilidad.
Las líneas de 3 lados bien establecidas oscilan entre el 0,2% y el 0,5%. Por encima del 1%, el minorista lo auditará. El formato, no la velocidad de la máquina, decide esto.
Escrito por Helen Xu | Ingeniero Jefe de Aplicaciones Industriales
Helen Xu es ingeniera jefe de aplicaciones industriales con 9 años de experiencia especializada en diseño de maquinaria de envasado y llenado de líquidos, selección de modelos de equipos y optimización de procesos de líneas de producción completas. Se centra en ofrecer soluciones de envasado y llenado personalizadas para las industrias de fabricación farmacéutica, alimentaria y química, con experiencia práctica madura en el cumplimiento de GMP, estándares de gestión de calidad ISO 9001 e integración de líneas de producción de envasado y llenado a gran escala llave en mano.
Envíenos un correo electrónico
Chat With Us


