
-
Correo electrónico
-
whatsapp y wechat
Correo electrónico
whatsapp y wechat
 Línea de envasado en blister
 Línea de máquina de conteo automático
 Línea de máquinas de llenado de líquidos
 Línea de máquinas de relleno de polvo
 Línea de máquinas de relleno de gránulos
 Máquina de empaquetar bolsas
+86 151 6187 8967
Llenado de bolsa con boquilla
En una línea de bolsa con pico, la mayoría de las fugas y el mayor tiempo de inactividad ocurren en el accesorio, no en el cuerpo de la bolsa. He pasado suficientes semanas de puesta en servicio observando a los equipos perseguir un problema de llenado que resultó ser un canal de soldadura en la brida del pico, o una tapa asentada a media rosca de altura, que ahora comienzo cada auditoría en el pico y trabajo hacia afuera. El laminado es un insumo maduro y bien controlado. El pico, la soldadura que lo sostiene y la tapa que lo cierra son donde la ventana del proceso es más estrecha, y donde un cambio de 0,3 segundos en la permanencia se convierte silenciosamente en una tasa de fuga del 1% tres días después.
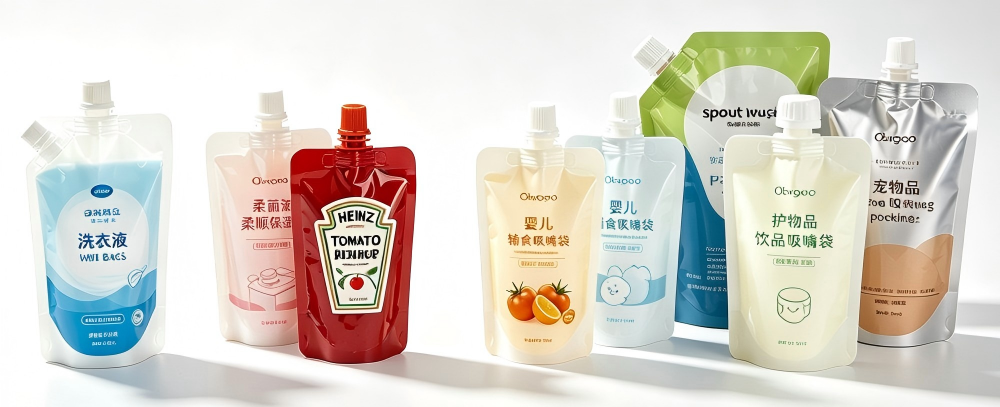
Llenado de bolsa con boquilla
Una bolsa preformada llega con el accesorio ya soldado, o la máquina lo inserta y lo suelda en línea. De cualquier manera, cuatro opciones impulsan todo hacia abajo.
| Elemento | Opciones | Lo que cambia en la línea. |
|---|---|---|
| Posición | Caño de esquina a 45°, o caño superior, centrado o descentrado | Los caños de esquina vierten mejor y se adaptan a los formatos verticales; Los picos superiores aceptan tapas más anchas y cierres deportivos y funcionan más rápido. |
| Material del cuerpo del pico | HDPE, homopolímero de PP o copolímero aleatorio | El HDPE sella a temperaturas más bajas y se adapta al mono-PE; El PP sobrevive al llenado en caliente y a la retorta y ancla al mono-PP |
| Tipo de tapa | Tornillo, push-pull deportivo, perforador de pajita, anillo de seguridad, a prueba de niños | La altura y la geometría de la tapa establecen el mandril, el recipiente y el conducto; Los diseños a prueba de niños necesitan una ventana de torsión mucho más ajustada. |
| Método de soldadura | Impulso, ultrasónico o térmico continuo. | Thermal ofrece la ventana más amplia en laminados gruesos; El ultrasonido es rápido y limpio, pero no perdona la variación de la película. |
La capa de sellado tiene que coincidir con el material del caño o nunca obtendrá una soldadura homogénea: una capa de sellado de PP para caños de PP, una capa de sellado de PE para HDPE. En la soldadura térmica, trabajo a aproximadamente 150-185 °C en la mandíbula, 0,5-1,2 segundos de permanencia y 0,2-0,5 MPa de presión en la mandíbula, luego valido pelando y rompiendo en lugar de a ojo. El punto de geometría que sorprende a la gente es el radio de la brida. La soldadura tiene que salvar la transición donde la película plana se encuentra con la brida curva del pico, y ahí es exactamente donde se forma una fuga en el canal. Si las fugas se acumulan en dos puntos simétricos del pico, verifico el paralelismo de las mandíbulas y los radios de las bridas antes de tocar la temperatura.
La viscosidad fija el llenado, la válvula y la boquilla, y se mueve con la temperatura, por lo que pido la cifra a temperatura de llenado en lugar de a temperatura ambiente.
| Clase de producto | Viscosidad a temperatura de llenado | relleno | Vigilancias |
|---|---|---|---|
| Zumos, bebidas acuosas, concentrados. | 1–50 mPa·s | Caudalímetro másico o servopistón | espuma; use una boquilla de abajo hacia arriba y una solución antiespumante |
| Aceite comestible, detergente líquido, recambio de champú. | 50–800 mPa·s | Servopistón o bomba de engranajes | La espuma tensioactiva necesita un corte de succión o el asiento de la tapa se contamina |
| Sirope de dátil, miel, leche condensada | 1.000–12.000 mPa·s | Servopistón, tolva con camisa a 40–60 °C | Encordado en la boquilla; La deriva de temperatura supera la tolerancia del pistón |
| Pasta, concentrado de tomate, puré | 10.000–50.000 mPa·s | Pistón de puerto grande con válvula rotativa | El arrastre de aire genera variación en el espacio de cabeza y lecturas falsas de fugas. |
| Fibra o partículas | Cualquiera de los anteriores | Pistón con válvula rotativa, conexión al menos 3 veces la partícula más grande | Una partícula atrapada en la rosca o en el área de soldadura es una fuga garantizada. |
Luego viene el proceso térmico y fija el laminado. El llenado en caliente a 85–92 °C con un túnel de retención y enfriamiento se adapta a estructuras basadas en PET/PE o PP y brinda vida útil a temperatura ambiente para productos con alto contenido de acidez. La retorta a alrededor de 121 °C exige una capa exterior y de sellado de PP, normalmente con una barrera de papel de aluminio, y la estructura tiene que sobrevivir al diferencial de presión sin deslaminarse. El llenado aséptico de una bolsa preesterilizada vuelve a ser una clase de máquina diferente: ruta de producto estéril, esterilización de la bolsa y un entorno controlado alrededor del llenado y el taponado.
El torque es donde se generan la mayoría de las quejas sobre las bolsas con pico. El torque de remoción se relaja: una tapa aplicada a 1,6 N·m comúnmente indica entre un 20 y un 35 % menos después de 24 horas a medida que el material se arrastra, por lo que especifico una ventana de aplicación y un torque de remoción mínimo medido a las 24 horas y nuevamente al final de la vida útil.
| Diámetro del pico/tapa | Torque de aplicación | Mín. retirada a las 24 h | Monitoreo |
|---|---|---|---|
| Pico para pajita de 8 a 10 mm | 0,4–0,7 N·m | 0,25 N·m | Cabezal servo, captura del 100 % del par |
| Caño de rosca estándar de 16 mm. | 1,2–1,8 N·m | 0,80 N·m | Verificación de torque más altura de la tapa para roscado cruzado |
| Push-pull deportivo de 22 mm. | 1,8–2,6 N·m | 1,00 N·m | Torque plus visión en la banda de manipulación |
| Boca de 28 a 33 mm de ancho o a prueba de niños | 2,2–3,4 N·m | 1,40 N·m | Torsión, integridad de la banda, verificación de altura para comprobar el asiento |
El roscado cruzado es el fallo que persigo con más ahínco, porque una tapa que se coloca en ángulo pasa una prueba de torsión y aún así tiene fugas. Para atraparlo se necesitan dos señales, no una: torque medido más la altura de la gorra o el espacio entre la gorra y el hombro. Todo lo que esté fuera de la ventana se rechaza y se cuenta, porque una tasa de rosca cruzada en aumento generalmente significa un conducto desgastado o un recipiente de pico demasiado lleno.
La caída del vacío es el caballo de batalla: establezca un diferencial, generalmente de 250 a 450 mbar, según el tamaño de la bolsa y el espacio libre, sostenga y mida el aumento. Un sistema bien configurado encuentra de manera confiable defectos de alrededor de 20 a 30 µm. La caída de presión se adapta a formatos más rígidos. Fuera de línea, utilizo resistencia del sello según ASTM F88, resistencia a la presión interna según ASTM F1140 y emisión de burbujas según ASTM D3078 para localizar una fuga sospechosa. En línea, especifico una caída del vacío del 100 % en productos asépticos o en retorta, y muestreo AQL según ISO 2859-1 para trabajos con llenado en caliente a temperatura ambiente.
La reciclabilidad ha pasado de ser una línea de marketing a un requisito de compra en Europa. La estructura tradicional de aluminio multicapa ofrece una excelente barrera, pero no encaja bien en los flujos de reciclaje actuales, por lo que la mayoría de las consultas que atiendo ahora especifican un solo material: una bolsa totalmente de PP con boquilla y tapa de PP, o totalmente de PE con una boquilla de HDPE, utilizando una fina capa de barrera en lugar de papel de aluminio. El costo de ingeniería es real. La ventana de sellado se estrecha y las tasas de transmisión son peores que las del papel de aluminio, por lo que es necesario volver a validar la vida útil en lugar de asumirla. El Reglamento de Envases y Residuos de Envases también ha impulsado el contenido reciclado y la fijación de tapas en la agenda, y ahora espero que la pregunta sobre las tapas atadas en cualquier bolsa con pico en formato de bebida, incluso cuando el requisito se redactó teniendo en cuenta las botellas de PET.
Una máquina rotativa preformada ejecuta una secuencia fija: cargador y recogida de bolsas, codificación, apertura de bolsas, inserción y soldadura de picos en línea opcionales, llenado, lavado del espacio superior o dosificación de nitrógeno, colocación y taponado de tapas, verificación de torque y luego descarga. El llenado único en formatos de 200 a 500 ml funciona a aproximadamente 40 a 80 bolsas por minuto; el llenado doble requiere volúmenes pequeños, de 80 a 140 por minuto; Los formatos de 1 litro se estabilizan entre 25 y 40 por minuto debido al tiempo de llenado y asentamiento más que a la velocidad de la máquina.
El CIP importa más de lo que esperan los compradores. Una ruta de producto que no es compatible con CIP cuesta una hora al día en desmontaje y no requiere una auditoría de higiene. Solicito un camino completamente drenable sin tramos muertos, un circuito de retorno que alcance 1,5 a 2,0 m/s y un ciclo validado que utilice 1,5 a 2 % de cáustico a 70 a 80 °C, seguido de un paso ácido y un enjuague final. El cambio de piezas por tamaño de bolsa es un coste recurrente que nadie presupuesta: cargador, juego de pinzas, boquilla de llenado, además de un recipiente, un conducto y un juego de mandril en el lado del pico. Compra dos juegos para el formato de volumen.
Una envasadora que llenaba jarabe de dátiles en bolsas verticales de 500 ml y 1 litro con una boquilla de esquina de 16 mm y un tapón de rosca a prueba de manipulaciones, con un objetivo de 60 bolsas por minuto en el formato de 500 ml, nos llamó a 46 bolsas por minuto y una tasa de fuga del 1,4 %. La viscosidad rondaba los 4.500 mPa·s a 45 °C y la planta se llenaba en caliente a 78 °C. Lo que falló primero fue el lado de la tapa: en una temperatura ambiente de 44 °C, el jarabe se enfrió en la boquilla entre ciclos, se ensartó y dejó una película en la rosca del pico y en la cara de sellado, por lo que las tapas se enroscaron en cruz y se asentaron en alto. Además de eso, la soldadura del accesorio tuvo poco tiempo de permanencia y aparecieron fugas en dos puntos simétricos en los radios de las bridas tres días después del llenado.
Cuatro cambios, en orden de efecto. Una tolva con camisa y un camino de producto calentado mantuvieron el jarabe a 55 °C hasta la boquilla y el pistón obtuvo un corte de succión, lo que terminó el hilo. La duración de la soldadura pasó de 0,6 a 0,9 segundos con una presión de las mandíbulas ligeramente mayor y las mandíbulas nuevamente paralelizadas. El manejo de tapas se reconstruyó alrededor de un nuevo conducto y un cabezal servo con captura de torsión más verificación de la altura de la tapa. Finalmente, antes de la descarga se produjo una caída del vacío del 100% a 350 mbar. Durante cuatro semanas: la tasa de fuga cayó del 1,4 % al 0,12 %, la velocidad aumentó de 46 a 62 bolsas por minuto, las paradas relacionadas con las tapas disminuyeron de aproximadamente 18 por turno a 2 y la OEE pasó del 54 % al 71 %. La planta también necesitaba agua helada para enfriar las soldaduras y transmisiones reducidas en el gabinete, estándar para ambiente Gulf pero que no se incluía en la especificación original. Una empacadora de recarga de detergente líquido del sudeste asiático en la misma plataforma mostró el mismo patrón en un orden diferente: primero formación de espuma, luego contaminación del asiento de la tapa y luego torsión.
¿Puede una máquina llenar tanto jugo diluido como agua como una pasta espesa?
El pistón puede cubrir una amplia gama, pero la boquilla, la válvula y la tolva son específicas del producto. Planifique un conjunto de piezas de cambio por clase de viscosidad y espere entre un 40% y un 60% de la velocidad del jugo en la pasta.
Llenado en caliente, pasteurización o autoclave: ¿cómo elijo?
Comience por el pH del producto y la vida útil requerida. Los productos con alto contenido de ácido a temperatura de llenado en caliente con un túnel de retención y enfriamiento son la ruta más barata. Los productos a temperatura ambiente con bajo contenido de ácido necesitan una retorta cercana a los 121 °C o un llenado aséptico, y ambos cambian el laminado y la clase de máquina.
¿Qué par debo especificar?
Una ventana de aplicación más un torque mínimo de remoción a las 24 horas, como se tabuló anteriormente. Si un proveedor solo indica una cifra de aplicación, pregunte cómo se ve el torque de extracción después de un día y al final de su vida útil.
¿Cómo pruebo si hay fugas sin ralentizar la línea?
La caída del vacío en línea a 250–450 mbar funciona a máxima velocidad de línea y encuentra defectos de alrededor de 20–30 µm. Utilice pruebas de burbujas fuera de línea para diagnosticar dónde hay una fuga, no para inspeccionar la producción.
¿Vale la pena pagar la barrera por una bolsa monomaterial?
Para el comercio minorista de la UE esto cada vez deja de ser opcional. Haga un presupuesto para la revalidación de la vida útil, ya que las tasas de transmisión serán peores que la estructura de lámina que reemplace, y especifique que sea totalmente de PP o totalmente de PE, incluido el pico y la tapa, no solo la película.
¿Qué servicios públicos debo planificar?
Aire comprimido a 6 bar, agua helada en climas cálidos, energía trifásica según estándar local y un equipo CIP con dosificación de cáusticos y ácidos. En todo el Golfo y gran parte del sudeste asiático, suponga 220–240 V a 50 Hz y una temperatura ambiente de 40–45 °C, a menos que se indique lo contrario.
Escrito por Helen Xu | Ingeniero Jefe de Aplicaciones Industriales
Helen Xu es ingeniera jefe de aplicaciones industriales con 9 años de experiencia especializada en diseño de maquinaria de envasado y llenado de líquidos, selección de modelos de equipos y optimización de procesos de líneas de producción completas. Se centra en ofrecer soluciones de envasado y llenado personalizadas para las industrias de fabricación farmacéutica, alimentaria y química, con experiencia práctica madura en el cumplimiento de GMP, estándares de gestión de calidad ISO 9001 e integración de líneas de producción de envasado y llenado a gran escala llave en mano.
Envíenos un correo electrónico
Chat With Us
