
-
Correo electrónico
-
whatsapp y wechat
Correo electrónico
whatsapp y wechat
 Línea de Envasado Blíster
 Línea de máquina de conteo automático
 Línea de máquinas de llenado de líquidos
 Línea de máquinas de relleno de polvo
 Línea de máquinas de relleno de gránulos
 Máquina de empaquetar bolsas
+86 151 6187 8967
Boquilla Máquina empacadora de bolsas
El torque de la tapa y la alineación del pico, no la precisión del llenado, son los dos modos de falla que hunden las líneas de las bolsas con pico en el uso farmacéutico, porque una bolsa blanda no puede reaccionar al momento de taponado como lo hace una botella rígida. Si el pico no se mantiene concéntrico dentro de ±0,3 mm y el torque no se mide contra un cuello apoyado, enviará bolsas que gotean o tapas que se aflojan en la caja, y el defecto no aparecerá hasta que el distribuidor presente una queja.
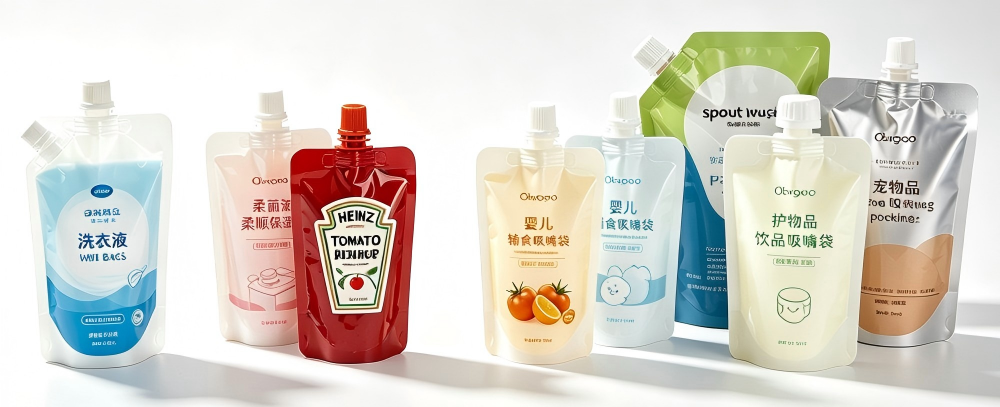
Boquilla Máquina empacadora de bolsas
La bolsa con pico compite con dos alternativas en el mismo estante. La tabla establece las compensaciones de ingeniería que utilizo para asesorar a los compradores.
| Parámetro | Bolsa con boquilla prefabricada | Boquilla para formar, llenar y sellar | Botella Rígida |
|---|---|---|---|
| Torsión de la tapa (pulg-lb) | 8–12 | 6–10 | 12–18 |
| Rango de diámetro exterior del pico (mm) | 8–22 | 10–16 | 20–38 |
| Velocidad (bolsas/min) | 30–70 | 25–55 | 80–200 |
| Vida útil (meses) | 18–24 | 12–18 | 24–36 |
| Costo de material / unidad | 0,06–0,11 USD | 0,04–0,07 USD | 0,09–0,16 USD |
La botella rígida gana en margen de torsión y vida útil, pero pierde en portabilidad y costo de resina por ml. La bolsa con boquilla prefabricada es el estándar para los formatos farmacéuticos de dosis única y pediátricos porque la boquilla se suelda por ultrasonidos a la película en el convertidor, lo que proporciona una unión que mido con un pelado de 35 a 45 N, muy por encima del piso de 25 N. Las líneas de picos de formado, llenado y sellado son más económicas por unidad, pero la inserción del pico en línea es la estación menos indulgente para validar.
El par es el parámetro que los auditores solicitan por su nombre. Lo informo como una distribución, no como un punto de ajuste, porque un Cpk ajustado es lo que sobrevive a la inspección.
| Condición | Torque medio (pulg-lbs) | σ | % de paso de fuga |
|---|---|---|---|
| Sin soporte para el cuello, tapa de embrague | 9.4 | 2.8 | 96.8 |
| Funda para cuello, servo 11 in-lbs | 11.0 | 0.4 | 99.7 |
| Verificación de torque en línea + rechazo | 11.0 | 0.3 | 99.9 |
La sigma de 2,8 pulgadas-libras de la taponadora del embrague proviene de la bolsa que absorbe el momento de reacción: la película se estira, el pico gira hacia atrás y el torque aplicado es bajo mientras la tapa parece asentada. Una funda de soporte para el cuello convierte la bolsa blanda en una estructura localmente rígida para que el servo vea una verdadera reacción. Verifico el torque con un transductor en línea no destructivo en el 100% de las unidades por encima de 10 ml; por debajo de eso, una muestra de auditoría de 1 entre 20 es el compromiso que aceptan la mayoría de los equipos de control de calidad.
| Diámetro exterior del pico (mm) | Tolerancia de alineación (mm) | Tasa de hilo cruzado |
|---|---|---|
| 8 | ±0.2 | 0.9% |
| 13 | ±0.3 | 0.4% |
| 22 | ±0.5 | 0.2% |
Las boquillas más pequeñas son menos indulgentes: con un diámetro exterior de 8 mm, una ventana de centrado de ±0,2 mm es estrecha y una pinza de recogida y colocación desgastada empujará la velocidad de roscado transversal a más del 1 %. Especifico un cabezal de colocación alineado con la visión con un codificador de 0,1 mm en el índice giratorio para cualquier pico de menos de 10 mm.
Las bolsas con boquilla para productos farmacéuticos se rigen por las normas sobre material de embalaje y contenedor primario. La división regional tiene que ver principalmente con la cantidad de datos de soldadura y torsión que la autoridad desea incluir en el archivo.
El Anexo 1 espera que la soldadura de la boquilla y la película se trate como un sello crítico; la calificación debe mostrar la resistencia de la soldadura a la velocidad nominal e incluir un método de integridad del sello (el decaimiento por vacío según ASTM F2338 es el que yo uso). Los compradores de la UE también esperan una alineación ISO 15378 para el material de embalaje primario y un estudio de estabilidad que demuestre que la compresión tapa-revestimiento no se relaja más allá del par mínimo durante 24 meses.
§211.94 sobre equipos y §211.122 sobre cierre de contenedores son las cláusulas relevantes. La tapa debe demostrar la integridad del cierre del contenedor: ejecuto CCI mediante ingreso de tinte a una muestra del 0,5 % más una auditoría de torsión. Los revisores de la FDA han solicitado específicamente la justificación del punto de ajuste del par vinculado a los datos de relajación del revestimiento, por lo que se debe documentar la curva de fluencia de 10 años, no solo el valor inicial.
Este es el estándar de material de embalaje primario basado en ISO 9001 con complementos GMP. Para las bolsas con pico, controla el control del convertidor del proceso de soldadura del pico y la trazabilidad del lote de película. Exijo que los convertidores tengan la norma ISO 15378 antes de calificar una bolsa; Según mi experiencia, elimina alrededor del 60% de las desviaciones materiales entrantes.
Indonesia BPOM y Tailandia FDA aceptan ISO 15378 pero quieren que se traduzcan las secciones de especificaciones de torsión y soldadura. La humedad es el enemigo práctico: a un 70% de humedad relativa, el revestimiento de la tapa (espuma EVA) se comprime más rápido, por lo que reduzco el piso de torsión en 1 pulgada-libra para los expedientes SEA.
La SFDA saudita y el MOHAP de los Emiratos Árabes Unidos esperan evidencia de integridad del cierre del contenedor y un punto de ajuste de torque registrado en el registro del producto. Una temperatura ambiente del Golfo de 45–60 % de HR más 40 °C de almacenamiento en tránsito significa que califico el revestimiento a 40 °C/75 % de HR durante 90 días antes de aceptar el valor de torsión como estable.
Ubicación: Stuttgart, Alemania.
Producto: Gotas de vitamina D3 pediátricas, bolsa con pico de 15 ml, pico de 8 mm.
Problema: Fallo de las tapas al 3,2 %: las tapas se aflojaron en la caja y una fracción se filtró durante la espera en el almacén a 30 °C.
Causa raíz: Un taponador de embrague fijado en 11 pulgadas-libras aplicó solo ~7 pulgadas-libras porque la bolsa flexible absorbió el momento de reacción; El par sigma era de 2,6 pulgadas-libras y muchas tapas se ubicaban por debajo del piso de 8 pulgadas-libras.
Arreglar: Se agregó una funda rígida de soporte para el cuello dentro de la bolsa en la estación de taponado, se cambió a una taponadora servo con capacidad de 11 ±0,4 in-lbs e instaló una verificación de torque en línea del 100 % con rechazo automático a ±1,5 in-lbs.
Resultado: La falla de la tapa cayó al 0,3%, el torque sigma a 0,3 in-lbs y el expediente del Anexo 1 de GMP de la UE pasó con el Cpk de soldadura y torque ambos por encima de 1,33.
Ubicación: Dubái, Emiratos Árabes Unidos.
Producto: Bebida nutracéutica con electrolitos, bolsa con pico de 250 ml, pico de 16 mm.
Problema: El sello tiene fugas al 4,1 % durante el verano, y el grupo de fallas aparece después de 6 semanas de almacenamiento en tránsito a 40 °C/55 % de humedad relativa.
Causa raíz: La soldadura pico-película se calificó únicamente a 23 °C / 50 % RH; en condiciones de Golfo, el laminado se relajó y se abrió un arco no soldado de 0,4 mm en la base del pico.
Arreglar: Se volvió a calificar la soldadura ultrasónica a 40 °C/55 % de humedad relativa, se agregó un contador de vida útil de la bocina que forzó el cambio en 200 000 ciclos y una verificación de caída de vacío de 1 en 50 en la zona de soldadura.
Resultado: La tasa de fuga cayó al 0,4% y el expediente de registro del MOHAP fue aprobado con los datos de soldadura condicionados por humedad incluidos.
P1: ¿Qué tamaño de pico debo especificar?
R: Para productos farmacéuticos pediátricos y de dosis única, la DO de 8 a 13 mm es el estándar; 22 mm se adapta a los volúmenes nutricionales y domésticos de adultos. Por debajo de 10 mm, presupuesto para colocación guiada por visión: la ventana de alineación es implacable.
P2: ¿Cómo valido el torque de la tapa?
R: Configure el servo en el objetivo, mida el 100 % en línea por encima de 10 ml (audite 1 en 20 a continuación) y demuestre un Cpk ≥ 1,33 en la distribución de torsión. Vincule el punto de ajuste a un estudio de relajación del revestimiento de 90 días a la temperatura de almacenamiento en el peor de los casos.
P3: ¿Qué material de bolsa resiste el clima del Golfo?
R: Un laminado PET 12 / Al 9 / PE 60 con un revestimiento de tapa recubierto de EVA o papel de aluminio. Califique la soldadura a 40 °C / 55% RH o se devolverá el archivo SFDA/MOHAP.
P4: ¿Puedo alcanzar una precisión de llenado de volúmenes pequeños?
R: Sí, una boquilla de llenado por inmersión con control de flujo másico contiene ±0,5 % en una dosis de 15 ml. El riesgo real es que el goteo de la boquilla moje la rosca del pico; una succión de 20 ms y una limpieza con aire lo resuelven.
P5: ¿Boquilla prefabricada o de formar, llenar y sellar?
R: Prefabricados para volúmenes farmacéuticos inferiores a 70/min y donde se prefiere la soldadura por convertidor (desprendimiento de 35 a 45 N); FFS para mayor volumen y menor costo unitario, aceptando una validación de inserción en línea más estricta.
P6: ¿Qué piso de torque aceptan los auditores?
R: No existe un número universal; Tengo un mínimo de 8 pulgadas-libra para una salida farmacéutica de 8 a 13 mm, lo que se demuestra como una distribución, no como un único punto de ajuste. Documente la razón de deslizamiento del revestimiento detrás del piso.
Escrito por Helen Xu | Ingeniero Jefe de Aplicaciones Industriales
Helen Xu es ingeniera jefe de aplicaciones industriales con 9 años de experiencia especializada en diseño de maquinaria de envasado y llenado de líquidos, selección de modelos de equipos y optimización de procesos de líneas de producción completas. Se centra en ofrecer soluciones de envasado y llenado personalizadas para las industrias de fabricación farmacéutica, alimentaria y química, con experiencia práctica madura en el cumplimiento de GMP, estándares de gestión de calidad ISO 9001 e integración de líneas de producción de envasado y llenado a gran escala llave en mano.
Envíenos un correo electrónico
Chat With Us
